Ошибка Haas 103, 104, 105: Servo Error Too Large по осям X, Y, Z
Аварийное сообщение «Servo Error Too Large» на станках Haas останавливает движение посреди программы, а иногда появляется сразу при включении или при ручном перемещении оси. Номер аварии показывает, какая ось отказала: 103 — X, 104 — Y, 105 — Z. Сам код не называет неисправный узел: за ним может стоять и заклинившая направляющая, и обрыв кабеля энкодера, и сервоусилитель, и просадка питающего напряжения. В статье собраны таблицы причин по узлам и последовательность проверок, которая позволяет выйти на неисправность без замены деталей «наугад».
- Что означает Servo Error Too Large
- Коды 103, 104, 105 и смежные аварии
- Механика и нагрузка на ось
- Обратная связь: энкодер и кабели
- Сервоусилитель, двигатель и питание
- Порядок диагностики
- Проверка после устранения неисправности
- Заключение
Что означает Servo Error Too Large
Система управления постоянно сравнивает позицию, которую она задала оси, с позицией, которую сообщает датчик обратной связи (энкодер двигателя или линейка). Разница между ними называется ошибкой слежения (following error). При нормальной работе она небольшая и зависит от скорости подачи и настроек привода. Если рассогласование превысило допустимый предел, стойка считает, что ось потеряла управляемость, и аварийно останавливает привод. Именно это и означает «Servo Error Too Large» — слишком большая ошибка сервосистемы.
Опасность такой аварии в том, что при реальной потере позиции инструмент может врезаться в заготовку, оснастку или стол. Поэтому не стоит бездумно сбрасывать сообщение и продолжать программу: сначала нужно понять, была ли ось физически заторможена, или сбой произошёл в измерении и управлении.
Принцип работы связки «двигатель — энкодер — усилитель» подробно разобран в материале «Что такое сервопривод и как им управлять», а виды датчиков положения — в статье об энкодерах.
Коды 103, 104, 105 и смежные аварии
Эта группа относится к контуру позиционирования осей: она возникает, когда реальное движение отстаёт от команды. Аварии по линейным осям одинаковы по смыслу и различаются только номером оси, поэтому диагностика строится одинаково. Для вращательных осей и в других версиях ПО номера могут отличаться — сверяйтесь со списком аварий вашей версии.
| Код | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| 103 (X) | Ошибка слежения оси X превысила допуск | Заклинивание, обрыв цепи обратной связи, неисправность привода | Свободный ход оси вручную при выключенном приводе, кабель энкодера |
| 104 (Y) | То же для оси Y | Те же причины; часто — подача СОЖ и стружка в защите направляющих | Состояние кожухов, смазка, крепление ШВП |
| 105 (Z) | То же для оси Z | Помимо общих причин — тормоз оси и система уравновешивания шпиндельной бабки | Срабатывание тормоза, давление или состояние балансира |
| 108 и аналоги | Перегрузка сервопривода оси | Высокая нагрузка, перегрев, заедание | Ток двигателя, температура, механическое сопротивление |
| 124 | Низкий заряд батареи | Разряд элемента питания памяти | Напряжение батареи; не путайте с ошибкой слежения |
Часто аварии идут цепочкой: сначала перегрузка (108), затем ошибка слежения. Поэтому просматривайте историю аварий, а не только последнее сообщение. Общий перечень по оборудованию собран в справочнике кодов ошибок Haas.
Механика и нагрузка на ось
Это самая частая группа: привод пытается двигать ось, но она не следует за командой из-за повышенного сопротивления. Механические причины легко проверить без приборов, и начинать нужно именно с них. Опасность в том, что при продолжении работы повреждаются гайка ШВП, опоры и направляющие.
| Код и ситуация | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| 103/104/105 после столкновения | Ось физически остановлена | Удар, деформация направляющих, смещение опор ШВП | Провернуть ось вручную, осмотреть упоры и крепёж |
| 103/104/105 на быстрых ходах | Привод не успевает разогнать ось | Износ или недостаток смазки, туго затянутая гайка ШВП | Система смазки, усилие подачи, шум при движении |
| 103/104 при движении в одном направлении | Локальное заедание на участке хода | Стружка под защитой, задиры на направляющих, повреждённый скребок | Телескопические кожухи, скребки, состояние поверхности направляющих |
| 105 (Z) при включении привода | Ось не удерживается или не растормаживается | Неисправен тормоз двигателя, ослабло уравновешивание шпиндельной бабки | Слышно ли срабатывание тормоза; давление в балансире, если он пневматический или гидравлический |
| Любая ось, периодически | Нестабильное сопротивление | Износ шариковой гайки, люфт в муфте двигателя | Осевой люфт, состояние муфты и опор |
При подозрении на износ передачи рассматривайте замену узла целиком: шарико-винтовые передачи в каталоге подбираются по диаметру, шагу и классу точности. Допуск на люфт и момент проворота уточняйте по руководству станка.
Обратная связь: энкодер и кабели
Если механика свободна, следующий кандидат — измерительная цепь. Энкодер выдаёт позицию, и любой сбой в его сигнале стойка воспринимает как потерю положения или рывок. Такие неисправности опасны тем, что проявляются нерегулярно, особенно при вибрации и нагреве.
| Код и ситуация | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| 103/104/105 сразу после включения | Нет корректного сигнала позиции | Обрыв кабеля или плохой контакт разъёма энкодера | Фиксацию разъёмов, целостность оболочки кабеля на изгибе |
| 103/104/105 при движении, нерегулярно | Помехи или перебои в сигнале | Повреждённый экран кабеля, влага, масло в разъёме | Прокладку рядом с силовыми цепями, следы СОЖ в разъёмах |
| Ошибка растёт с нагревом | Дрейф сигнала датчика | Неисправность энкодера двигателя | Повторяемость ошибки после остывания; замена двигателя или датчика |
| Ошибка только на одной оси | Локальный отказ канала | Кабель, энкодер или вход обратной связи на плате | Перестановка кабелей с исправной оси (см. раздел о диагностике) |
Датчики положения подбираются по типу интерфейса и разрешению, а для проверки линий связи пригодятся кабели для станков с ЧПУ. Если нужна замена самого датчика, начните с раздела энкодеров.
Сервоусилитель, двигатель и питание
Силовая часть — сервоусилитель (его ещё называют сервоприводом или драйвером), двигатель и питающее напряжение. Здесь аварии сопровождаются потерей момента, и ось отстаёт от команды даже при свободной механике. Причина обычно в недостаточном токе или нестабильном питании.
| Код и ситуация | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| 103/104/105 при разгоне | Не хватает момента | Неисправность силового каскада усилителя, недостаточный ток | Индикацию на усилителе, состояние силовых разъёмов, фазное сопротивление обмоток |
| Сразу несколько осей | Общая причина для нескольких приводов | Просадка питающего напряжения, обрыв фазы, проблема шины постоянного тока | Входное напряжение по трём фазам, предохранители, контакторы |
| Ошибка при нагреве шкафа | Тепловая нагрузка снижает ток | Забитые фильтры, неработающий вентилятор шкафа | Температуру в шкафу; очистку и работу вентиляторов |
| Ось не держит позицию, греется двигатель | Неисправность двигателя | Межвитковое замыкание, повреждённая изоляция, тормоз | Сопротивление изоляции обмоток, нагрев корпуса, ток холостого хода |
| Ошибка после замены компонентов | Нарушены настройки | Неверные параметры оси, подключённая не та фазировка | Параметры оси и порядок подключения фаз по документации |
Новые двигатели и усилители подбирают по мощности, моменту и типу обратной связи: в каталоге представлены серводвигатели и сервоусилители. Вопросы выбора поставщика разобраны в обзоре производителей серводвигателей.
На станках других производителей аналогичная авария называется иначе, например excess error на стойках FANUC, а разбираемые причины в основном те же. В таком случае вместо блока усилителя нередко проверяют плату серводвигателя. В качестве примера из каталога — плата управления сервопривода Fanuc. На оборудовании Haas она не используется, но показывает, какой узел обычно меняют при отказе силовой электроники в других системах.

Плата управления сервоприводом для оборудования Fanuc. Пример узла, который меняют при отказе силовой электроники привода на станках с этой стойкой.
Порядок диагностики
Универсальный алгоритм позволяет отделить механические причины от электрических и сузить поиск до одного узла. Все работы с силовыми цепями выполняйте при отключённом питании и после разряда шины постоянного тока, а защитные кожухи снимайте только по инструкции производителя.
- Зафиксируйте обстоятельства. Запишите, на какой ось, в каком режиме и при какой скорости возникла авария, была ли она после столкновения или простоя. Просмотрите историю аварий: ей предшествовали 108, 124 или другие сообщения.
- Проверьте механику. При выключенном приводе и разблокированной оси прокрутите её вручную по всей длине хода. Заедание, неравномерное усилие или шум указывают на механику, а не на электронику. На оси Z отдельно проверьте тормоз и балансир.
- Осмотрите кабели и разъёмы. Проверьте фиксацию разъёмов энкодера и двигателя, состояние оболочки на изгибе, следы масла и СОЖ.
- Оцените питание. Проверьте напряжение на входе по трём фазам, состояние предохранителей и индикацию на усилителях. Если ошибки одновременно на нескольких осях, ищите общую причину.
- Поменяйте компоненты местами. Если конструкция позволяет, переставьте кабель энкодера или сам усилитель с проблемной оси на исправную. Если ошибка «переехала» вместе с узлом — неисправен он; если осталась на прежней оси — причина в двигателе, механике или канале платы управления.
- Сравните параметры. Убедитесь, что значения параметров оси не менялись, сопоставив их с резервной копией или с исправной аналогичной осью.
Чтобы отличить отказ платы управления от силовой части, ориентируйтесь на следующие признаки.
| Признак | Указывает на плату управления | Указывает на силовую часть или двигатель |
|---|---|---|
| Число затронутых осей | Несколько осей сразу без видимой причины | Одна ось |
| Индикация усилителя | Усилитель в норме, ось не получает команды | Светодиод или код сбоя на усилителе |
| Поведение при перестановке | Ошибка остаётся на том же канале платы | Ошибка перемещается вместе с усилителем или кабелем |
| Температура двигателя | Двигатель холодный | Двигатель перегрет, слышен гул |
Эти признаки ориентировочные. Точный смысл кода и допустимые значения зависят от модели станка, версии ПО и конфигурации привода, поэтому окончательно сверяйтесь с руководством по обслуживанию вашей машины. При сложных случаях можно воспользоваться услугой ремонта или системой диагностики.
Проверка после устранения неисправности
После замены двигателя, энкодера или ШВП недостаточно убедиться, что авария исчезла. Нужно проверить, что ось точно повторяет траекторию, а геометрия станка не изменилась. Для этого прогоните ось на малых и рабочих скоростях без нагрузки, а затем выполните контрольные измерения.
- проверьте реверс и плавность хода по всей длине оси;
- измерьте повторяемость позиционирования и сравните с паспортными значениями станка;
- после столкновений проверьте перпендикулярность осей и привязку нулей;
- через несколько часов работы повторно осмотрите разъёмы и нагрев двигателя.
Для контроля заготовок и привязки на станках Haas применяют измерительные циклы. Например, Renishaw Inspection Plus позволяет проверять размеры и положение детали на станке, что помогает быстро обнаружить сохранившийся дефект позиционирования. Услуги по проверке и повышению точности станков применяют, если нужна полная геометрическая аттестация.
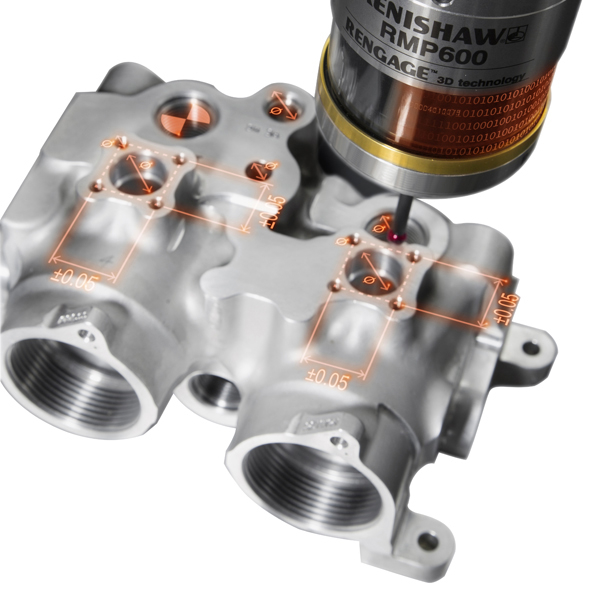
Программные циклы измерения на станке для центров Haas. После ремонта осей помогают быстро проверить размеры и положение детали.
FAQ: частые вопросы
Что означает ошибка Haas 103, 104, 105?
Это Servo Error Too Large: рассогласование между заданной и фактической позицией оси превысило допуск. Номер указывает ось: 103 — X, 104 — Y, 105 — Z.
Можно ли просто сбросить аварию и продолжить работу?
Сбрасывать без выяснения причины не стоит: если ось была заторможена, продолжение работы грозит столкновением и повреждением ШВП. Сначала проверьте механику и обратную связь.
С чего начинать диагностику ошибки Servo Error Too Large?
С механики: при выключенном приводе проверните ось вручную по всему ходу. Затем осмотрите кабели энкодера и двигателя, после этого проверяйте питание и сервоусилитель.
Почему ошибка появляется только на оси Z?
Кроме общих причин, на Z важны тормоз двигателя и система уравновешивания шпиндельной бабки. Их состояние проверяют в первую очередь, уточняя детали по руководству станка.
Как понять, что неисправен энкодер, а не сервоусилитель?
Переставьте кабель или усилитель с исправной оси, если конструкция это допускает. Если ошибка осталась на прежней оси, причина в двигателе, его энкодере или механике; если «переехала» — в перемещённом узле.
Заключение
Аварии Haas 103, 104 и 105 говорят лишь о том, что ось отстаёт от команды. Причина чаще всего находится в механике, затем в цепи обратной связи и только потом в усилителе, двигателе или питании. Последовательная проверка от простого к сложному, фиксация обстоятельств аварии и сравнение с исправной осью экономят время и исключают замену исправных узлов.
Если самостоятельная диагностика не дала результата или нужно подобрать двигатель, энкодер, кабель либо ШВП, обратитесь к специалистам ООО «Эффективное производство»: мы поможем определить неисправный узел и подобрать комплектующие.
Связанные материалы
Читайте также