


Ошибка Haas 108: X Servo Overload — причины и диагностика
Станок Haas останавливается с сообщением «108 X Servo Overload», и оператор не может возобновить работу, пока не сбросит аварию. Иногда она появляется только при тяжёлой обработке, иногда сразу после включения или на определённом участке хода стола. Переустановка программы и сброс ошибки не помогают: сигнал указывает на реальную перегрузку по току в цепи привода оси X. В статье разберём, что означает код, из чего складывается перегрузка, в каком порядке её диагностировать и как отделить механическую причину от электрической.
- Что означает сигнал 108
- Основные причины перегрузки оси X
- Порядок диагностики
- Механика и электрика: что проверять подробнее
- Связанные аварийные сигналы
- Проверка после ремонта и профилактика
- Заключение
Что означает сигнал 108
Сообщение «X Servo Overload» относится к контуру серводвигателя оси X. Система управления постоянно контролирует ток, который усилитель подаёт на двигатель. Если нагрузка слишком высока и держится дольше допустимого времени, управление отключает привод и выдаёт аварию, чтобы защитить обмотки двигателя и силовые ключи усилителя от перегрева.
Важно, что это именно защита по нагрузке, а не сообщение о конкретной неисправности. Одинаковый код возникает и при заклинившем винте, и при неисправной обратной связи, и при слишком агрессивном режиме резания. Поэтому диагностика строится от простого к сложному: сначала исключаем механику и технологию, затем проверяем цепь двигателя и только потом усилитель.
Оговорка. Точный смысл кода, формулировка и перечень связанных аварий зависят от модели станка Haas, версии программного обеспечения и конфигурации приводов. Перед работами сверяйтесь с руководством по обслуживанию вашей машины. Общий перечень кодов по этой стойке — в справочнике кодов ошибок Haas.
Безопасность. Работы внутри электрошкафа выполняет только персонал с допуском. Перед отключением кабелей отключите питание станка и выдержите время разряда шины постоянного тока, указанное в документации. Не полагайтесь на то, что индикаторы погасли.
Основные причины перегрузки оси X
Для удобства разделим причины на четыре группы. Первые две дают подавляющее большинство случаев на станках с наработкой, электрические причины встречаются реже, но их труднее локализовать.
| Группа | Возможная причина | Характерный признак | Что проверить в первую очередь |
|---|---|---|---|
| Механика | Износ или заклинивание шариковинтовой пары, опорных подшипников | Авария на одних и тех же участках хода, шум и неравномерное движение | Усилие при ручном провороте винта при отключённом приводе, люфт, состояние опор |
| Механика | Недостаточная смазка направляющих и ШВП, забитые магистрали | Перегрузка усиливается по мере прогрева или после простоя | Уровень смазки, давление и подача на точки смазывания, чистота дозаторов |
| Механика | Стружка под телескопическими кожухами, повреждённые щётки и защита | Рывки при движении, следы задиров на направляющих | Осмотр кожухов, направляющих и скребков |
| Технология | Слишком тяжёлый режим резания, тупой инструмент, столкновение | Авария только в резании, на холостом ходу не возникает | Подача, глубина и ширина реза, состояние инструмента, наличие столкновений в истории |
| Электрика | Повреждённый силовой кабель двигателя или кабель энкодера, плохие разъёмы | Нестабильное появление, зависимость от положения оси и вибрации | Целостность и изоляция кабеля, затяжка и состояние разъёмов |
| Электрика | Неисправность двигателя: межвитковое замыкание, повреждённый энкодер, тормоз | Повышенный нагрев двигателя, рывки, потеря синхронности | Сопротивление обмоток по фазам, сигнал обратной связи, наличие тормоза у оси |
| Привод | Неисправный усилитель или плата управления приводами | Авария сразу после включения, механика и двигатель в норме | Проверка заменой по перекрёстной схеме (см. ниже), индикация на усилителе |
Отдельно упомянем изменение параметров. Если после обслуживания или обновления программного обеспечения кто-то менял настройки ускорений, коэффициентов усиления или токовых ограничений оси, перегрузка может быть следствием этого. Сравните текущие значения с резервной копией параметров.
Порядок диагностики
Основная задача на первом этапе — понять, при каких условиях возникает авария. Это экономит часы работы и не даёт заменять исправные узлы.
- Зафиксируйте обстоятельства. Когда появилась авария: при включении, на холостом ходу, при резании, после прогрева. Повторяется ли она на одном и том же участке хода.
- Проверьте технологию. Запустите ось без нагрузки на пониженной подаче. Если без резания аварии нет, ищите причину в режимах, инструменте и приспособлении, а также в признаках недавнего столкновения.
- Оцените нагрузку по оси. В диагностических страницах стойки доступна индикация нагрузки по осям. Сравните значение по оси X на холостом ходу с осью Y при сопоставимом движении. Название страницы и формат вывода уточняйте по руководству вашей модели.
- Проверьте смазку. Убедитесь, что система смазки работает и масло доходит до направляющих и ШВП.
- Проверьте механику вручную. Отключите питание, обеспечьте безопасность и проверните винт оси X вручную через доступный привод или муфту. Вращение должно быть ровным, без заеданий, участков повышенного усилия и стуков. Если ось заметно туже на отдельном участке хода, причина механическая.
- Осмотрите кабели. Силовой кабель двигателя и кабель обратной связи проверьте на перетирания, особенно в местах изгиба в кабель-каналах.
- Проведите перекрёстную проверку. Если конструкция позволяет, поменяйте местами кабели или сигналы осей X и Y (по инструкции производителя) и посмотрите, перешла ли авария на другую ось. Если перешла вслед за двигателем — неисправен двигатель или кабель. Если осталась за осью X — смотрите усилитель и параметры.
Как отличить управление от силовой части
Разделить отказ электроники и механическую перегрузку помогает сопоставление симптомов.
| Симптом | Вероятный вывод | Следующий шаг |
|---|---|---|
| Авария сразу после включения, ось не двигалась | Силовая часть, двигатель или тормоз, ошибка обратной связи | Проверить кабели и обмотки, затем перекрёстной проверкой усилитель |
| Авария на определённом участке хода стола | Механика: ШВП, направляющие, повреждение или стружка | Ручной проворот, осмотр направляющих, проверка смазки |
| Авария только в резании на тяжёлых режимах | Технология или износ механики, проявляющийся под нагрузкой | Снизить режимы, проверить инструмент, оценить люфт |
| Авария по мере прогрева, после остывания пропадает | Тепловой эффект: смазка, двигатель, деформации | Контроль температуры двигателя, подача смазки, вентиляция шкафа |
| Нерегулярно, без привязки к режиму и положению | Контакты, кабели, электропитание, электромагнитные помехи | Проверка разъёмов, заземления и экранирования, качества питающей сети |
| Механика ходит легко, двигатель исправен, авария остаётся | Усилитель или плата управления приводами | Диагностика усилителя и подтверждение заменой или проверкой на стенде |
Если самостоятельно выявить причину не удаётся, можно привлечь специалистов: в рамках ремонта промышленного оборудования проводятся диагностика электроники и приводов, а система диагностики помогает отслеживать нагрузку и состояние узлов станка.
Механика и электрика: что проверять подробнее
Шариковинтовая пара и опоры
Ось X на большинстве фрезерных центров приводится от серводвигателя через муфту или ременную передачу на ШВП (шариковинтовую пару: винт и гайку, которые преобразуют вращение в поступательное движение с малым трением). При износе, загрязнении или недостатке смазки трение растёт, двигатель вынужден выдавать больший ток, и защита срабатывает. Признаки: неравномерный шум, повышенный нагрев гайки и опор, увеличенный люфт при реверсе. Подробнее об изделиях этого типа можно узнать в разделе шарико-винтовых передач.
После столкновения проверяйте не только инструмент: удары могут ослабить крепление опор, повредить гайку или сместить направляющие. Если подозрение есть, обязательна проверка геометрии и точности (см. услуги по проверке точности станков).
Серводвигатель и обратная связь
Серводвигатель оси оснащён датчиком обратной связи (энкодером), который сообщает системе положение и скорость ротора. Если сигнал энкодера искажён, усилитель неверно коммутирует фазы, двигатель теряет эффективность и потребляет повышенный ток. Это внешне похоже на механическую перегрузку. Проверьте целостность и экранирование кабеля обратной связи, качество контактов и отсутствие следов масла и СОЖ в разъёмах. О принципах работы читайте в материале «Что такое сервопривод», а при необходимости подбора комплектующих — в каталоге серводвигателей и сервоусилителей.
Практические проверки электрической части (при обесточенном станке и по инструкции):
- сопротивление обмоток между фазами двигателя должно быть одинаковым в пределах допуска производителя;
- сопротивление изоляции обмоток относительно корпуса измеряется мегаомметром при отсоединённом усилителе (напряжение испытания и допустимое значение — по документации двигателя);
- кабель двигателя прозванивается целиком, включая участки в кабель-канале;
- для осей с тормозом проверяется, снимается ли тормоз при включении привода: не растормозившийся тормоз создаёт заметную нагрузку.
Усилитель
Если механика и двигатель исправны, а перегрузка воспроизводится, подозрение падает на усилитель или плату управления приводами. Типичные дефекты — деградация силовых ключей, проблемы на шине постоянного тока, неисправность токовых датчиков. Диагностировать это без оборудования сложно, поэтому подтверждать вывод лучше заменой на заведомо исправный блок или проверкой на стенде.
Связанные аварийные сигналы
Перегрузка по оси X редко возникает изолированно. Часто ей предшествуют или сопутствуют другие сообщения, и их полезно учитывать при анализе. Ниже перечислены сигналы, которые стоит просматривать в журнале аварий вместе с 108.
| Сигнал | Что означает | Связь с перегрузкой |
|---|---|---|
| 103, 104, 105 Servo Error Too Large | Рассогласование между заданным и фактическим положением оси превысило допуск | Ось не успевает за заданием, причина может быть и в нагрузке, и в обратной связи. Подробнее: ошибка Haas 103, 104, 105 |
| Перегрузка по осям Y и Z | Аналогичная защита для других осей (номера уточняйте по таблице аварий вашей модели) | Если срабатывает на нескольких осях, ищите общую причину: питание, смазка, плата приводов |
| 124 Low Battery | Низкий заряд батареи, сохраняющей данные | Напрямую не связана с перегрузкой, но разряженная батарея может влиять на сохранность параметров. См. ошибку Haas 124 |
| Аварии по перегреву и питанию | Сообщения о температуре, напряжении шины, перегрузке сети | Возможна общая причина: плохая вентиляция шкафа, просадки сети |
Проверка после ремонта и профилактика
После замены винта, двигателя или усилителя запустите ось на малой подаче без нагрузки, затем постепенно доведите до рабочих режимов. Следите за температурой двигателя и нагрузкой по оси. Если ремонт затронул механику, проверьте люфт, геометрию и повторяемость позиционирования: ошибка в несколько сотых миллиметра может остаться незамеченной до первой детали с браком.
Для центров, где применяется контактное измерение, после вмешательства в ось X полезно заново откалибровать щуп и проверить привязку инструмента и детали. Программное обеспечение для измерительных циклов Renishaw под стойки Haas упрощает такую проверку, исключая ручной расчёт смещений.
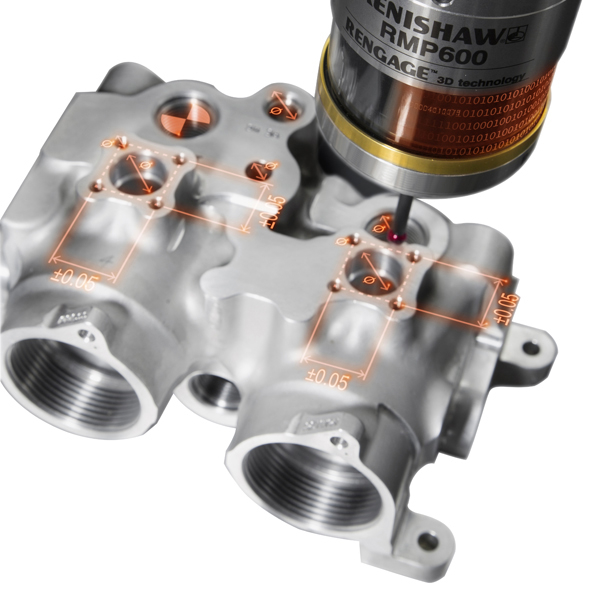
Набор измерительных циклов для контактного щупа на станках Haas. Помогает быстро проверить положение детали и результат обработки после ремонта или перенастройки оси.
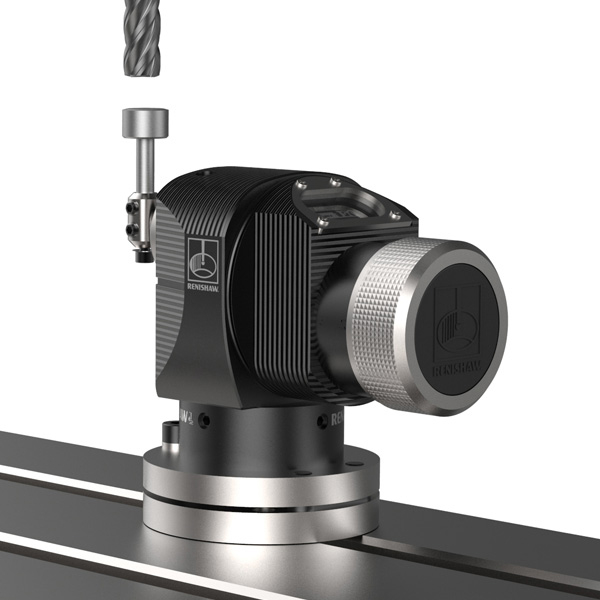
Циклы привязки инструмента для станков Haas. Пригодятся, если после обслуживания осей нужно заново проверить длину и диаметр инструмента.
Профилактика перегрузок сводится к дисциплине обслуживания:
- регулярно проверять уровень масла и работу системы смазки, не дожидаясь аварийного сообщения;
- чистить направляющие, скребки и кожухи от стружки;
- осматривать кабели в подвижных каналах и разъёмы двигателей на предмет влаги и масла;
- контролировать температуру и вентиляцию электрошкафа;
- сохранять резервную копию параметров и сверять её после любых вмешательств;
- фиксировать нагрузку по осям на холостом ходу и сравнивать с прежними значениями, это помогает заметить износ заранее.
Если при диагностике понадобятся кабели, разъёмы и другие комплектующие, посмотрите разделы каталога: кабели и энкодеры.
FAQ: частые вопросы
Что означает ошибка Haas 108 X Servo Overload?
Это защитное отключение по перегрузке серводвигателя оси X: ток двигателя превысил допустимое значение дольше разрешённого времени. Конкретную причину код не называет, её нужно искать диагностикой механики, двигателя и усилителя.
Можно ли просто сбросить аварию и продолжить работу?
Сбросить можно, но если причина не устранена, перегрузка повторится, а повторные запуски нагружают двигатель и усилитель. Сначала выясните, при каких условиях возникает авария.
Как понять, что причина механическая, а не в электронике?
Если авария возникает на определённом участке хода, при нагрузке или по мере прогрева, а при ручном провороте винта чувствуется заедание, причина механическая. Авария сразу после включения при лёгком ходе оси указывает на электрическую часть.
Можно ли проверить усилитель, не покупая новый?
Да, перекрёстной проверкой: если конструкция позволяет, меняют местами цепи осей X и Y по инструкции и смотрят, куда переходит авария. Порядок действий уточняйте по руководству станка.
Могут ли кабели вызывать перегрузку оси?
Да. Повреждённый кабель обратной связи искажает сигнал энкодера, и двигатель работает неэффективно, потребляя повышенный ток. Дефект часто проявляется нестабильно и зависит от положения оси.
Заключение
Ошибка 108 X Servo Overload — защитная реакция на перегрузку оси X, а не диагноз. Чаще всего причина лежит в механике (трение, износ, смазка) или в технологии, реже — в двигателе, кабелях и усилителе. Последовательная диагностика с анализом условий появления аварии и перекрёстной проверкой позволяет локализовать узел без лишних замен. Не забывайте, что точное значение кода зависит от модели станка и версии стойки, поэтому всегда опирайтесь на руководство по обслуживанию вашего Haas.
Если проблема сохраняется или требуется подобрать комплектующие, обратитесь к специалистам ООО «Эффективное производство»: поможем с диагностикой, ремонтом и подбором узлов для вашего оборудования.
Связанные материалы
Читайте также

Руководство описывает технические параметры абсолютного углового датчика с CAN интерфейсом, производимого в СКБ ИС, а также программирование, установку параметров работы и подключение датчика.